- Цель котельной печи.
- Чем опасен нагрев котла?
- Как контролировать работу котельной печи
- Процедура установки полностью автоматических топливно - газовых паровых котлов и меры предосторожнос
- Проблема коррозии котлов
联系人:г - н Лю
手机:+86 16649875575
电话:+86 16649875575
邮箱:1776172737@qq.com
地址:Поставщики котлов Taikang в Китае
锅炉的焊接工艺与焊缝质量控制-河南太康锅炉厂家
锅炉的焊接工艺与焊缝质量控制是保障锅炉安全运行的核心环节,需结合材料特性、结构设计与工艺规范实施焊接工艺的选择需适配锅炉受压元件的材质,常见的焊接方法包括电弧焊、埋弧焊等,不同方法的热输入量、熔池控制能力存在差异,需根据元件厚度、接头形式调整工艺参数,确保焊缝熔合良好且无未焊透、未熔合等缺陷。
焊接过程中,需控制焊接环境的温度、湿度与风速,避免外界因素对焊缝成型的干扰预热与后热处理是关键环节,通过预热可降低焊接接头的冷却速度,减少冷裂纹产生的风险;后热处理则能消除焊接残余应力,提升接头的韧性与抗腐蚀能力。
焊接材料的选择需与母材匹配,焊条、焊丝的化学成分与力学性能应满足锅炉运行的压力与温度要求 焊缝质量控制需贯穿焊接全过程,焊前需对母材表面进行清理,去除油污、锈迹等杂质;焊接中通过实时监测焊接电流、电压与焊接速度,确保工艺参数稳定;焊后需采用无损检测技术,如射线检测、超声波检测等,识别焊缝内部的气孔、夹渣、裂纹等缺陷,同时对焊缝外观进行检查,确保成型均匀、无咬边、凹陷等问题。
实际应用中,需结合锅炉的运行工况与元件的重要性制定焊接工艺评定方案,验证工艺的可行性与可靠性通过规范焊接操作、优化工艺参数与强化质量检测,可提升焊缝的力学性能与密封性能,保障锅炉受压元件的结构完整性,延长设备使用寿命,避免因焊缝失效引发的安全事故。
公司始终坚持”诚信为本、质量至上“理念,行业健康发展。本着合作互惠互利的发展理念,愿与新老朋友们一起,共同奔向美好未来!咨询热线:16649875575
-
2026-09-29Цель котельной печи.
-
2026-09-29Чем опасен нагрев котла?
-
2026-09-29Как контролировать работу котельной печи
-
2026-09-29Проблема коррозии котлов
-
EAC Сертификация 0,15 мВт - 14 мВт Горючее природного газа для котлов с горячей водой постоянного да
-
EAC Сертификация 0,35 мВт - 14 мВт Горючее природного газа для котлов с горячей водой постоянного да
-
EAC Сертификация 0,5 мВт - 14 мВт Горючее природного газа для котлов с горячей водой постоянного дав
-
EAC Сертификация 0,7 мВт - 14 мВт Горючее природного газа для котлов с горячей водой постоянного дав
-
EAC Сертификация 1,05 мВт - 14 мВт Горючее природного газа для котлов с горячей водой постоянного да
-
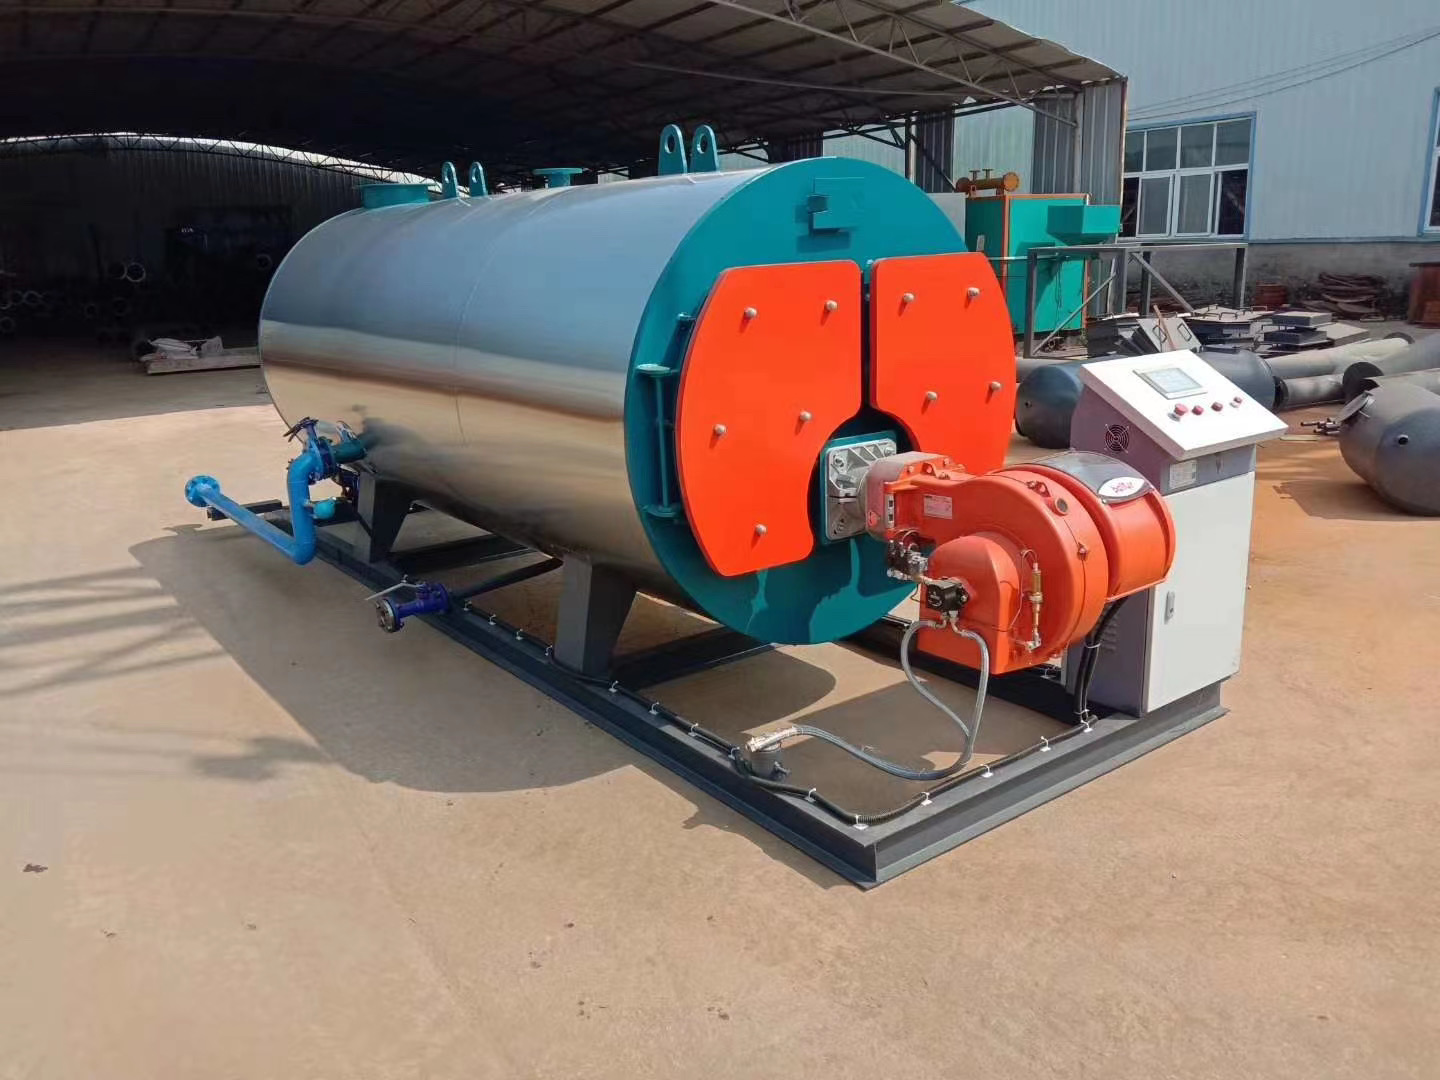
Промышленный горизонтальный водогрейный котел CWNS на газе/дизеле для систем отопления заводских цех
 Служба поддержки клиентов